简体中文
BERITA
Rumah / Berita / Berita Industri / Desain Die Progresif: Proses, Tata Letak Strip, Toleransi, dan Biaya Perkakas

Seorang insinyur mengirimkan cetakan komponen untuk braket baja tahan karat yang akan ditempatkan di dekat turbocharger pada platform kendaraan baru. Volume yang diproyeksikan adalah 400.000 lembar per tahun, dan satu lubang pemasangan harus memiliki toleransi /-0,05 mm. Dalam beberapa hari, pemasok perkakas merespons dengan tata letak strip yang menunjukkan bagaimana stok kumparan akan ditusuk, dipangkas, dibentuk, dan dipotong ke dalam braket yang sudah jadi dengan kecepatan sekitar 250 pukulan per menit. Respons tersebut adalah saat desain cetakan progresif berhasil atau mulai menimbulkan masalah.
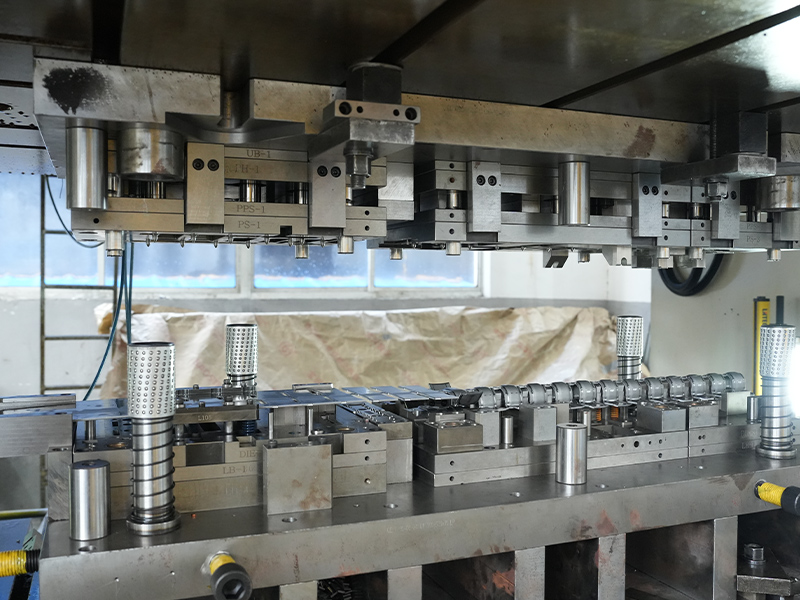
Desain cetakan progresif adalah pengaturan beberapa operasi pengecapan pada satu set cetakan sehingga setiap langkah pengepresan menghasilkan bagian yang lengkap. Hal ini patut mendapat perhatian karena tata letak cetakan menentukan kualitas setiap komponen yang diproduksi sepanjang masa pakai alat, biaya alat itu sendiri, dan waktu tunggu antara pemesanan dan produksi.
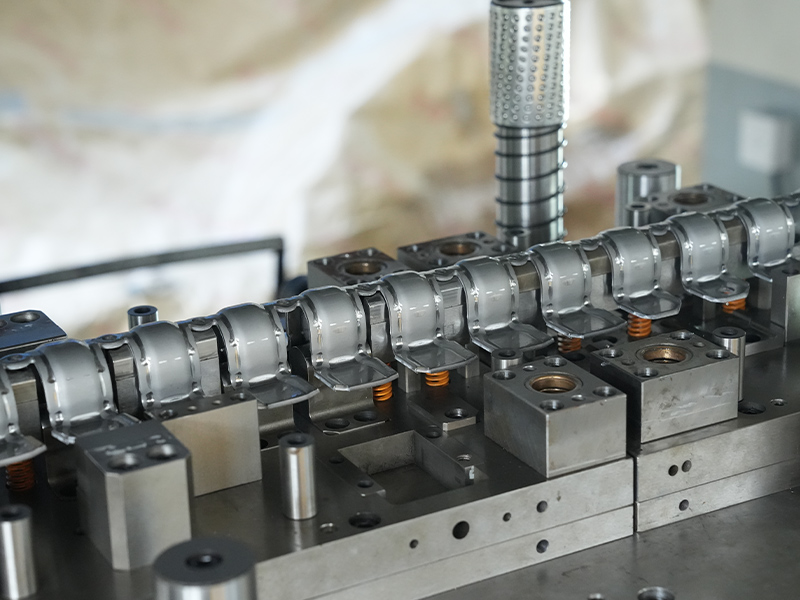
Cetakan progresif bekerja pada potongan logam yang berkesinambungan. Strip maju dengan jarak tetap, yang disebut pitch atau panjang umpan, dengan setiap pukulan tekan. Di setiap stasiun, satu operasi dilakukan: lubang pilot ditusuk, kontur dipangkas, flensa dibengkokkan, cangkir ditarik, atau fitur dibuat timbul. Pada stasiun terakhir, bagian yang telah selesai dipisahkan dari strip pembawa yang membawanya melalui cetakan.
Elemen utama dari desain cetakan progresif adalah:
Urutan dan desain pembawa bukanlah detail. Mereka adalah tulang punggung keseluruhan proses, karena setiap stasiun hilir bergantung pada material yang tiba di posisi yang tepat dan dalam bentuk yang tepat.
Desain cetakan progresif mengikuti alur kerja yang dapat diulang. Melewatkan langkah apa pun biasanya kemudian muncul sebagai masalah di media.
Tata letak strip adalah langkah paling penting. Tata letak yang buruk dengan pembawa yang tidak stabil atau uji coba yang lemah tidak dapat diperbaiki dengan pemesinan yang lebih baik; gagal saat dicetak, terkadang hanya setelah ribuan bagian dibuat. Karena alasan ini, perancang cetakan berpengalaman menghabiskan lebih banyak waktu pada tata letak strip dibandingkan fase lainnya.
Perilaku material adalah titik awal dari setiap desain cetakan progresif. Nilai yang lebih keras seperti baja tahan karat 304, 316, dan 410 mengeras selama pembentukan, sehingga cetakan harus memberikan jarak yang cukup dan terkadang menyertakan langkah pelepas stres. Aluminium dan paduannya mudah terbentuk tetapi cenderung menggumpal pada permukaan perkakas, sehingga pelumasan, baja perkakas yang dipoles, dan jarak bebas yang terkontrol sangat penting. Paduan tembaga menawarkan konduktivitas dan keuletan yang sangat baik namun memerlukan perkakas yang tajam untuk mencegah gerinda pada area kontak listrik. Baja berlapis seng atau galvanis dapat kehilangan lapisannya pada bagian tepi yang terpotong, sehingga perancang harus mengontrol jarak bebas dan geometri tepi untuk melindungi lapisan tersebut.
| Bahan | Bagian mati progresif yang khas | Pertimbangan desain |
|---|---|---|
| Baja tahan karat (304, 316, 410) | Braket, gasket, pelindung panas | Pekerjaan menjadi semakin keras; membutuhkan izin yang besar dan terkadang perawatan pasca-stamping |
| Aluminium dan paduan aluminium | Unit pendingin, colokan tumpukan pengisi daya | Ringan dan dapat dibentuk; perhatikan galling, springback, dan permukaan akhir |
| Tembaga dan kuningan | Konektor, pin, tutup bantalan | Sifat mampu bentuk yang sangat baik; perkakas tajam yang diperlukan untuk mengendalikan duri |
| Seng dan baja galvanis | Rumah motor, peredam kejut | Lapisan bisa terkelupas; jarak bebas yang ketat menjaga perlindungan tepi |
Sebuah flensa baja otomotif adalah contoh bagus dari bagian yang terlihat sederhana namun sangat bergantung pada perkembangannya. Persyaratan geometri flensa, pola lubang, dan kerataan biasanya memaksa perancang untuk menggabungkan stasiun penusuk, pemangkasan, dan pembentukan, dan cetakan harus menjaga stabilitas dimensi selama proses produksi yang lama.
 Pemasok Flange Baja Otomotif Kustom, Perusahaan Changzhou Dingjia Metal Technology Co., Ltd. adalah Pemasok Flange Baja Otomotif Kustom Cina dan Perusahaan Flange Baja Otomotif, ... Lihat Produk →
Jarak antar stasiun menentukan panjang umpan dan, pada gilirannya, jumlah suku cadang yang diproduksi per pukulan. Pitch yang lebih pendek meningkatkan keluaran tetapi mungkin menyisakan terlalu sedikit ruang untuk alat pembentuk dalam. Jalur pembawa harus tetap cukup kuat untuk memindahkan komponen melalui setiap stasiun, namun cukup sempit untuk menjaga pemanfaatan material tetap tinggi. Uji coba hanya aman jika lubang pilot bertahan hingga stasiun terakhir, sehingga tata letak tidak boleh memotong lubang tersebut terlalu dini. Pertukaran ini menjadi alasan mengapa peninjauan tata letak strip penting sebelum perkakas dimulai.
Desain cetakan progresif modern secara rutin mempertahankan posisi lubang hingga /-0,05 mm dan kerataan dalam 0,1 mm untuk komponen kecil hingga menengah, namun nilai yang dapat dicapai bergantung pada ketebalan material, lebar strip, ukuran komponen, dan jumlah stasiun. Dalam aplikasi mesin suhu tinggi, a paking penyegel turbo baja tahan karat menuntut kerataan yang rapat dan tepian yang bebas duri karena ketidaksempurnaan apa pun dapat merusak segel. Seorang perancang cetakan yang memahami fungsi setiap fitur mengetahui toleransi mana yang penting dan mana yang sekunder, dan pengetahuan tersebut secara langsung memengaruhi biaya perkakas.
 Pemasok Gasket Penyegel Turbo Stainless Steel Kustom, Perusahaan Changzhou Dingjia Metal Technology Co., Ltd. adalah Pemasok Gasket Penyegelan Turbo Stainless Steel Kustom China dan... Lihat Produk →
Cetakan progresif jarang merupakan cara termurah untuk membuat prototipe, dan ini bukanlah jawaban yang tepat untuk setiap bagian. Alat itu sendiri dapat berharga beberapa ribu dolar untuk desain dua stasiun sederhana atau lebih dari enam angka untuk cetakan kompleks dengan banyak operasi pembentukan. Perekonomian biasanya lebih menyukai cetakan progresif ketika volume tahunan cukup tinggi sehingga biaya per bagian yang rendah dapat mengimbangi investasi perkakas.
Sesuai jadwal, cetakan progresif tipikal untuk stempel kecil membutuhkan waktu empat hingga sepuluh minggu untuk dirancang dan dibuat. Geometri yang rumit, material keras, dan toleransi yang ketat memperluas rentang tersebut karena uji coba dan pengambilan sampel memerlukan waktu lebih lama. Rencanakan setidaknya satu putaran persetujuan sampel, dan konfirmasikan siapa yang menanggung biaya perubahan yang disebabkan oleh pembaruan desain di sisi pelanggan.
Penggerak biaya utama dalam desain cetakan progresif meliputi:
Bahkan tim berpengalaman pun melihat masalah yang sama terulang dalam desain cetakan progresif. Mengenali masalah ini sejak dini akan mengurangi risiko bagi pembeli.
Sebagian besar permasalahan ini memiliki satu akar permasalahan yang sama: cetakan dirancang sebelum material dan prosesnya dipahami sepenuhnya. Pemasok dengan pengalaman produksi di berbagai bahan dapat menandai masalah ini selama penawaran, bukan selama uji coba.
Mitra yang tepat membawa lebih dari sekadar pers dan dadu. Carilah pemasok yang merancang dan membuat cetakan progresifnya sendiri, memiliki kapasitas mesin cetak untuk menjalankan produksi sendiri, dan dapat menunjukkan pengalaman dengan logam besi dan nonbesi. Sistem manajemen mutu menambah keyakinan bahwa perkakas, pengambilan sampel, dan langkah-langkah produksi didokumentasikan. Yang terpenting, pemasok harus bersedia mendiskusikan tata letak strip, strategi toleransi, dan pilihan material sebelum penawaran harga ditetapkan.
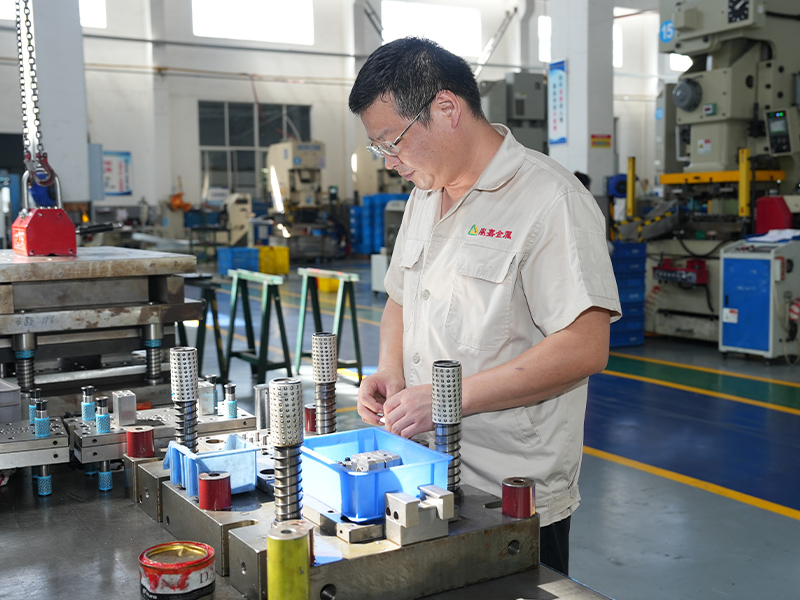
Di Changzhou Dingjia Metal Technology, tim teknik yang sama yang merancang cetakan progresif juga mendukung perakitan cetakan dan jalur stamping. Kapasitas stamping kami mencapai 500 ton, dan rangkaian produksi kami meliputi baja tahan karat, besi, baja otomotif, aluminium, tembaga, dan suku cadang berbahan dasar seng. Struktur tersebut berarti pengetahuan material dan umpan balik manufaktur langsung masuk ke dalam setiap tinjauan desain. Untuk proyek tiang pancang pengisian energi baru, kami juga telah menerapkan pendekatan cetakan progresif pada komponen seperti pelat panas kipas aluminium yang dicap , yang mengutamakan kinerja termal, kerataan, dan kualitas permukaan.
 Pelat Panas Kipas Aluminium Stempel Kustom Pemasok Steker Tumpukan Pengisian Energi Baru, Changzhou Dingjia Metal Technology Co., Ltd. adalah Pelat Panas Kipas Aluminium Stamped Kustom Cina Pemasok Steker Tumpukan Pengisian Energi Baru dan ... Lihat Produk →
Untuk mempersiapkan bagian Anda selanjutnya, tinjau kami panduan praktis untuk bagian stamping presisi untuk melihat bagaimana material, perkakas, dan faktor produksi berinteraksi. Jika Anda sudah memiliki cetakan atau model 3D, Anda bisa hubungi tim untuk mendiskusikan tata letak strip dan rencana perkakas sebelum Anda berkomitmen untuk melakukan investasi penuh.
Desain cetakan progresif memberi penghargaan kepada para insinyur dan pembeli yang melihat lebih jauh dari sekadar kutipan. Tata letak strip, urutan stasiun, pemilihan baja perkakas, dan pengetahuan material di balik cetakan semuanya menentukan apakah suku cadang Anda tiba tepat waktu, menjaga toleransi, dan tetap terjangkau dalam hal volume. Mintalah untuk melihat tata letaknya, pertanyakan asumsinya, dan pilih mitra yang teknisi cetakannya akan berbicara dengan Anda sebelum baja dipotong.
Alamat email Anda tidak akan dipublikasikan. Bidang yang diperlukan ditandai *
Peluru logam stainless steel kami adalah komponen berkinerja tinggi yang dirancang untuk memenuhi persyaratan industri yang menuntut yang membutuhkan ketepatan, daya tahan, dan ketahanan terhadap l...
Lihat detail
Gasket penyegelan turbo stainless steel kami direkayasa untuk aplikasi berkinerja tinggi di mesin turbocharged, memberikan segel yang kuat dan andal untuk mencegah kebocoran gas buang dan meningkat...
Lihat detail
Perumahan katup solenoid besi yang dicap adalah komponen rekayasa presisi yang dirancang untuk membungkus dan melindungi sistem katup solenoid. Diproduksi menggunakan proses stamping logam canggih ...
Lihat detail
Gasket besi kami adalah solusi penyegelan kinerja tinggi yang dirancang untuk memberikan kinerja yang tahan lama dan andal dalam berbagai aplikasi industri. Diproduksi dari bahan besi berkualitas t...
Lihat detail
Suku cadang stempel komponen torsi mesin besi adalah komponen rekayasa presisi yang dirancang khusus untuk konverter torsi dalam sistem powertrain otomotif. Diproduksi menggunakan bahan besi berkek...
Lihat detail
Pelat adjuster kursi yang dicap 65mn adalah komponen stamping logam yang direkayasa dengan presisi yang terbuat dari baja karbon tinggi (65mn), bahan yang dikenal karena kekerasan, kekuatan tarik, ...
Lihat detail
Braket Keterlibatan Gigi Besi adalah komponen yang dirancang dengan presisi yang kuat dan presisi yang dirancang untuk memastikan keterlibatan roda gigi yang aman dan efisien dalam berbagai sistem ...
Lihat detail
Flensa baja otomotif kami direkayasa untuk presisi, daya tahan, dan kinerja luar biasa dalam berbagai aplikasi otomotif. Terbuat dari baja karbon berkualitas tinggi, baja tahan karat, atau baja pad...
Lihat detail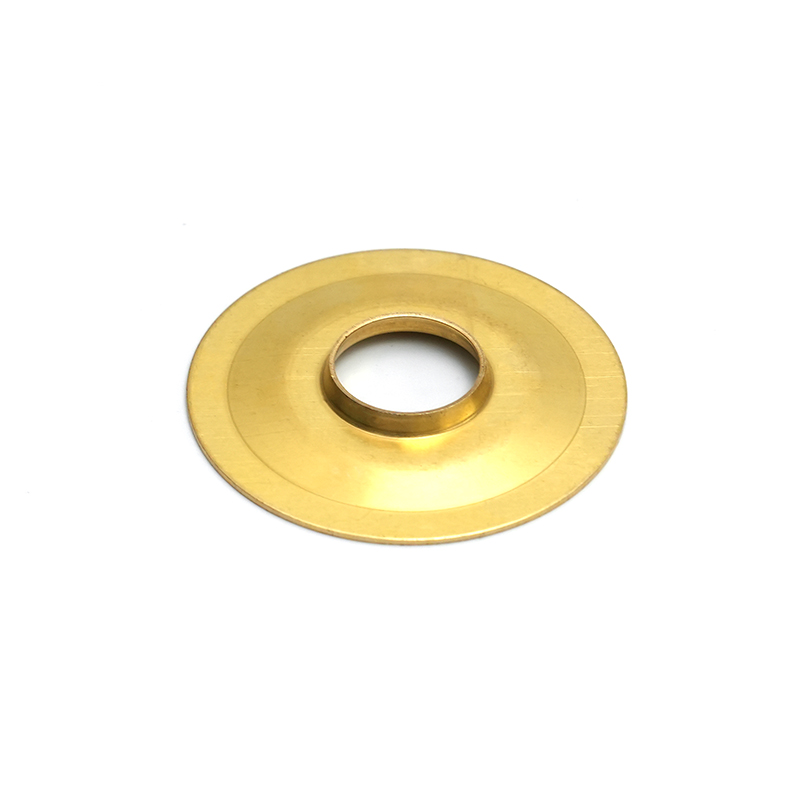
Tutup debu bantalan kuningan adalah komponen penting yang dirancang untuk melindungi bantalan dan bagian mekanis lainnya dari kotoran, debu, kelembaban, dan kontaminan yang dapat menyebabkan keausa...
Lihat detail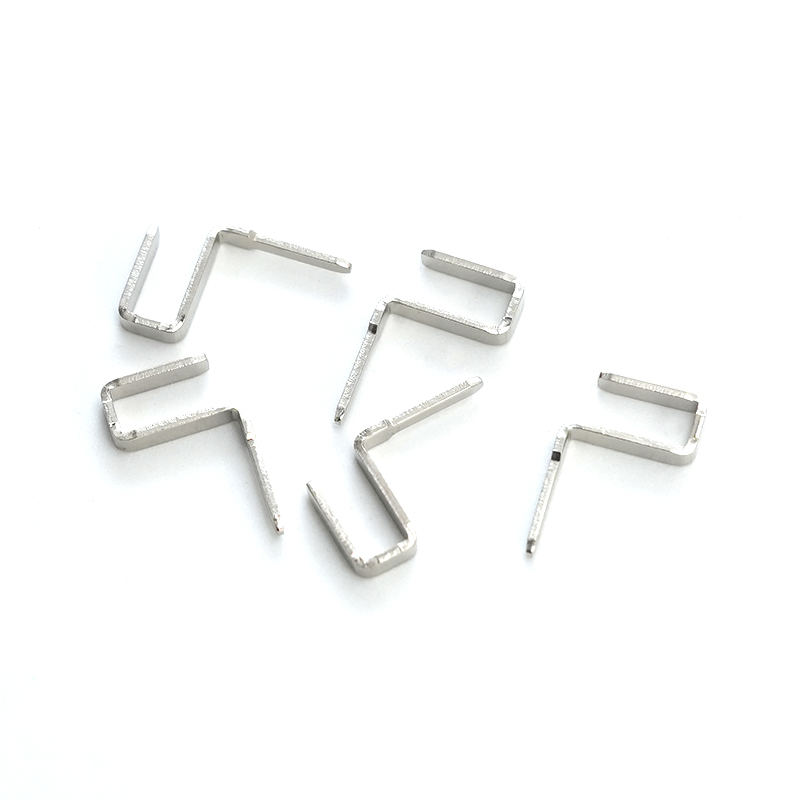
Pin tembaga kaleng adalah konektor listrik yang direkayasa dengan presisi yang dirancang untuk memberikan kinerja yang andal dan efisien dalam berbagai aplikasi. Terbuat dari kawat tembaga berkuali...
Lihat detail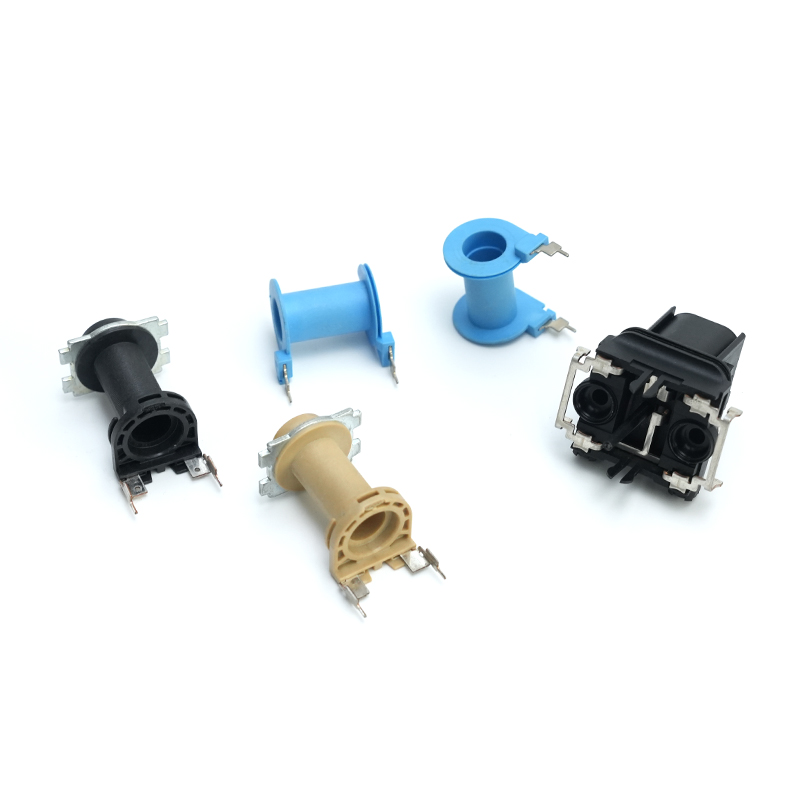
Perakitan jarum pin katup solenoid kaleng tembaga adalah komponen rekayasa presisi yang dirancang untuk meningkatkan kinerja dan keandalan katup solenoid yang digunakan dalam berbagai aplikasi indu...
Lihat detail
Pure Seng Shock Absorber murni adalah solusi berkinerja tinggi, tahan lama yang dirancang untuk meningkatkan fungsionalitas dan umur panjang berbagai mesin dan peralatan. Dibangun dari bahan seng m...
Lihat detaildetail kontak
Address: No.6 Qiasheng North Road, Taman Industri Caoqiao, Kota Xueyan, Distrik Wujin, Kota Changzhou, Provinsi Jiangsu
TEL: 86-15050692548
Jika Anda tertarik dengan produk kami, silakan konsultasikan dengan kami
 Produsen Stampings Logam Ferrous & Ferrous