简体中文
BERITA
Rumah / Berita / Berita Industri / Panduan Praktis Bagian Stamping Besi: Bahan, Proses, dan Pemilihan Pemasok

Ketika braket besi stempel tiba di jalur produksi, hal pertama yang diperiksa oleh inspektur berpengalaman bukanlah dimensi cetakannya. Yang menentukan adalah kualitas tepinya, kerataan permukaannya, dan apakah lengkungannya benar. Ketiganya memberi tahu Anda apakah pemasok memahami bagian tersebut sebagai komponen perakitan, bukan hanya bentuk datar. Di toko stamping kami, kami telah melihat banyak gambar yang terlihat sederhana namun membutuhkan pengetahuan material dan pengalaman cetakan untuk membuatnya dengan benar.
Kinerja bagian stempel besi bergantung pada tingkat material, desain cetakan, dan kontrol proses. Kombinasi tersebut menentukan apakah bagian tersebut dapat bertahan dari getaran, tekanan, dan suhu dalam aplikasi. Jika pemasok Anda hanya melakukan salah satu faktor tersebut dengan benar, suku cadang tersebut akan gagal sehingga sulit dideteksi hingga suku cadang tersebut sudah dipasang.
Bagian stempel besi adalah komponen yang diproduksi dengan memasukkan kumparan datar atau lembaran logam ke dalam mesin stempel, di mana set cetakan memotong, membengkokkan, atau membentuk material. Dalam percakapan industri, kategorinya biasanya mencakup baja karbon rendah, baja karbon, baja pegas, dan terkadang baja tahan karat. Prosesnya menghasilkan mesin cuci sederhana, braket pemasangan, gasket, dan rumah mekanis, serta bentuk rumit dengan persyaratan dimensi yang ketat.
Apa yang membedakan stempel besi dari fabrikasi lembaran logam pada umumnya adalah kemampuan pengulangan. Setelah dadu terbukti, setiap pukulan menghasilkan penampang yang sama dengan variasi minimal. Konsistensi itulah yang menjadi alasan mengapa produsen otomotif, elektronik, dan peralatan medis menggunakan suku cadang yang dicap untuk volume produksi yang besar. Untuk penjelasan lebih luas tentang proses dan manfaatnya, lihat ikhtisar kami tentang penggunaan dan proses pembuatan komponen stempel besi.
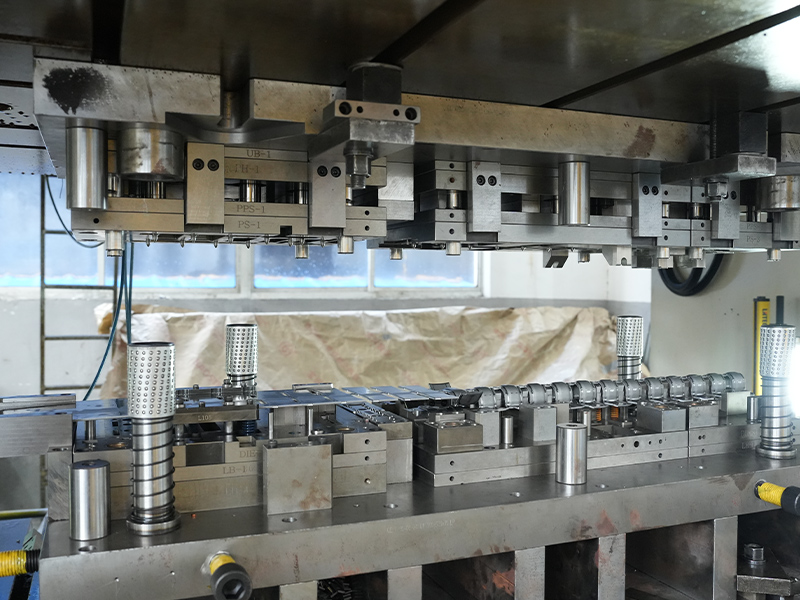
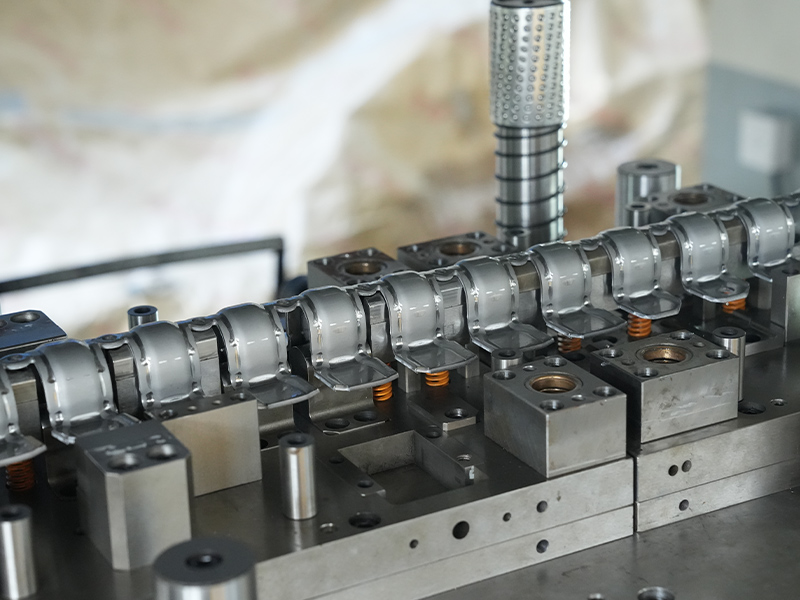
Urutannya dimulai dengan kumparan atau blanko, dan setiap operasi terjadi di dalam cetakan. Blanking dan penindikan menghilangkan profil luar dan lubang internal. Membengkokkan dan menggambar membentuk kembali logam. Sebuah dadu sederhana melakukan satu operasi; dadu progresif membawa strip melalui beberapa stasiun dan membentuk bagian lengkap dalam satu siklus penekanan.
Desain die adalah tempat penentuan biaya dan kualitas stamping. Pabrikan yang berpengalaman dapat menyesuaikan kelonggaran tekukan, memindahkan lubang pilot, atau mendesain ulang tata letak strip sebelum baja dipotong. Di Changzhou Dingjia Metal Technology, kami merancang, membuat, dan memelihara cetakan kami sendiri. Hal ini membuat siklus modifikasi menjadi singkat dan membantu tim produksi memahami dengan tepat mengapa suatu fitur harus dikontrol.
Ruang pers kami memiliki 24 mesin press dan dapat menangani stamping yang memerlukan tenaga hingga 500 ton. Pabrik ini menempati lahan seluas 5.400 meter persegi, dan kami menambahkan 1.500 meter persegi lagi pada tahun 2024 untuk memperluas operasi sekunder. Skala ini berguna bagi pelanggan yang membutuhkan lebih dari satu prototipe; ini memungkinkan kami menjalankan perkakas progresif dengan kecepatan produksi sambil tetap menyediakan ruang untuk pengoperasian dalam jumlah kecil.
Alasan paling umum untuk bagian yang gagal dicap adalah "kami meminta besi". Tanpa tingkatan material, pemasok stamping tidak dapat memprediksi kelenturan, kualitas tepi, atau apakah suku cadang tersebut akan bertahan terhadap bebannya. Tabel di bawah ini membandingkan kelompok bahan dasar besi utama yang digunakan dalam stamping.
| Keluarga materi | Nilai yang khas | Apa yang diharapkan | Bagian yang dicap umum |
|---|---|---|---|
| Baja karbon rendah | DC01, SPCC, Q195 | Sifat mampu bentuk yang baik, biaya rendah, mudah dipasang; kekuatan yang lebih rendah dibandingkan kadar karbon yang lebih tinggi. | Braket, pelat pemasangan, penutup, penutup. |
| Baja karbon | Q235B, S275JR | Kekuatan dan kekakuan yang lebih tinggi; kurang memaafkan di tikungan sempit dibandingkan baja karbon rendah. | Braket penahan beban, rangka, komponen flensa. |
| Baja pegas | 65Mn, Ck67 | Kekerasan, elastisitas, dan ketahanan lelah setelah perlakuan panas. | Klip, pegas, pelat pengatur tempat duduk, pecahan peluru logam yang dicap. |
| Baja tahan karat | 304, 316, 410 | Tahan korosi dan panas; kekuatan dengan bagian dinding yang lebih tipis. | Gasket, pelindung panas, cincin penyegel turbo, braket. |
Jika bagian tersebut akan dilapisi seng atau fosfat, perhatikan permukaan dasarnya. Kerak, sisa minyak, atau noda pada kumparan mentah akan muncul setelah pelapisan. Tingkatan juga mempengaruhi jumlah pegas: material berkekuatan tinggi mungkin memerlukan sedikit kompensasi cetakan, dan ketebalannya harus tetap dalam toleransi agar cetakan dapat bekerja dengan benar. Pertimbangkan juga arah butir; pembengkokan yang sejajar dengan arah penggulungan dapat menyebabkan retakan pada radius yang tajam, sehingga pemasok yang baik akan menyesuaikan orientasi umpan jika memungkinkan.
Pengguna terbesar suku cadang iron stamping adalah produsen otomotif, elektronik, peralatan industri, dan peralatan medis. Alasannya sederhana: stamping memberikan konsistensi dimensi yang diandalkan oleh jalur perakitan, dengan biaya per bagian yang tidak dapat ditandingi oleh pemesinan untuk volume tinggi.
Braket, pelat penyetel kursi, komponen konverter torsi, gasket penyegel turbo, dan pelindung panas merupakan bagian yang umum dicap. Gasket besi yang dicap pada katup atau pompa harus diletakkan rata dan dikompres secara merata; setiap gelombang menciptakan jalur kebocoran. Untuk melihat lebih dekat desain umum, halaman produk kami untuk a paking besi yang dicap menunjukkan seperti apa bagian yang siap produksi.
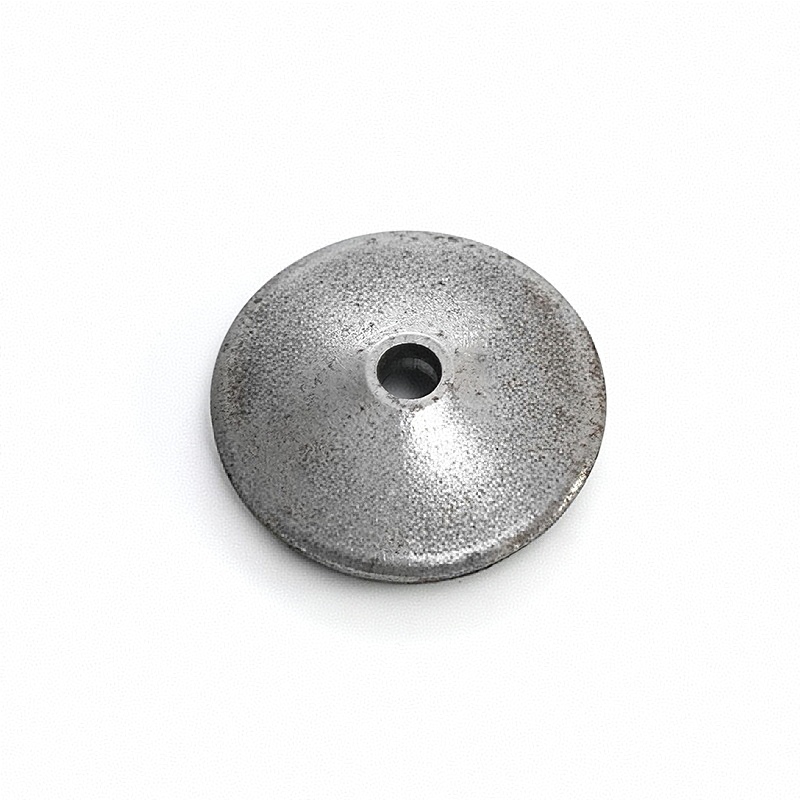 Supplier Gasket Besi Stempel Custom, Perusahaan Changzhou Dingjia Metal Technology Co., Ltd. adalah Pemasok Gasket Besi Stempel Kustom China dan Perusahaan Gasket Besi Stempel, Gasket besi kami... Lihat Produk →
Bagian stempel yang lebih kecil sering kali dimasukkan ke dalam rumah solenoid, rumah penyegel kapasitor, pin, dan konektor. Ketika suatu komponen membutuhkan sifat feromagnetik, material berbahan dasar besi adalah pilihan yang tepat. Rumah katup solenoid, misalnya, memusatkan medan magnet sekaligus menjaga rakitan tetap kompak. Kami memproduksi rumah katup solenoid besi yang dicap untuk sistem kontrol fluida dan elektromekanis, dengan fitur yang disesuaikan dengan kebutuhan fungsional pelanggan.
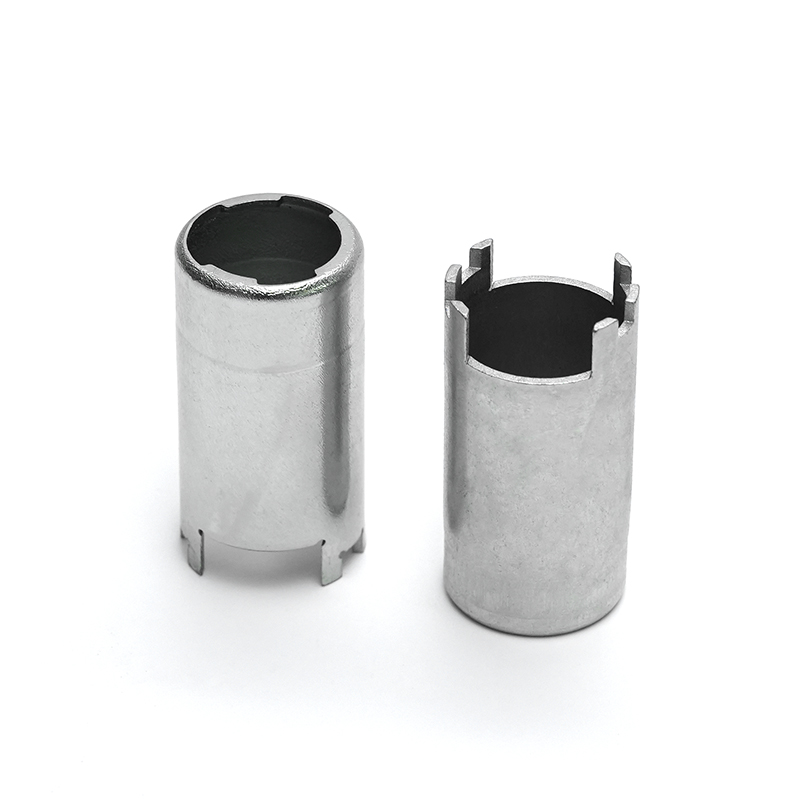 Pemasok Perumahan Katup Solenoid Besi Stempel Kustom, Perusahaan Changzhou Dingjia Metal Technology Co., Ltd. adalah Pemasok Perumahan Katup Solenoid Besi Stempel Kustom China dan Katup Solenoid Besi Stempel... Lihat Produk →
Pelat gesekan, braket pengikat roda gigi, rakitan inti katup, dan penyekat oli dicap karena prosesnya dapat mempertahankan kerataan dan posisi lubang tanpa pemesinan yang mahal. Penyekat oli di dalam kotak roda gigi mencegah oli terciprat sehingga menimbulkan hambatan; dadu progresif menjaga tab dan lubang yang tertekuk tetap konsisten pada volumenya. Untuk lebih jelasnya, lihat kami penyekat minyak besi yang dicap , yang dirancang untuk aplikasi pengendalian oli.
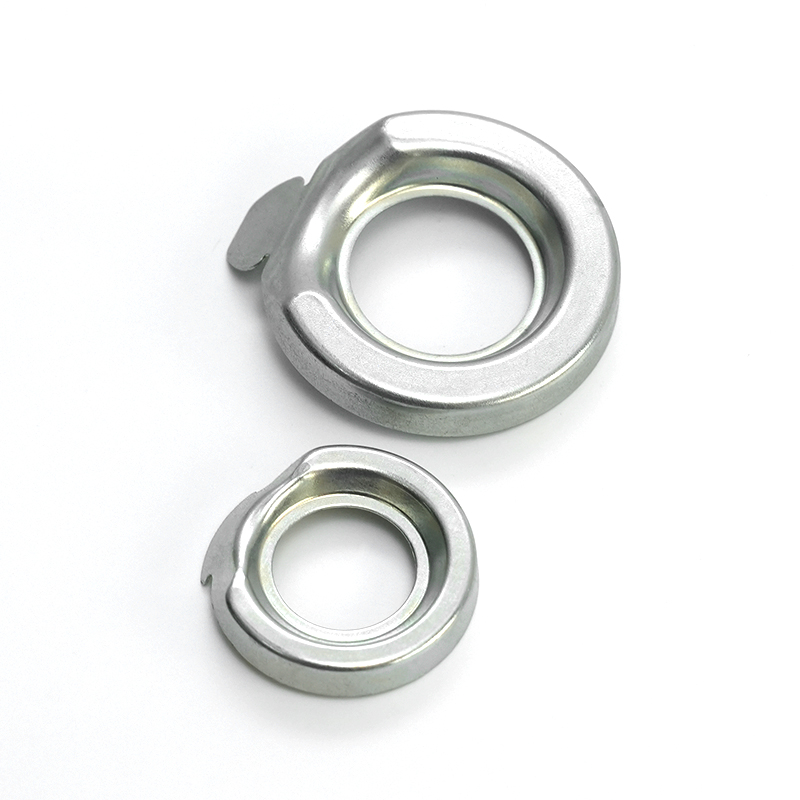 Pemasok Penyekat Minyak Besi Stempel Kustom, Perusahaan Changzhou Dingjia Metal Technology Co., Ltd. adalah Pemasok Penyekat Minyak Besi Stempel Kustom China dan Perusahaan Penyekat Minyak Besi Stempel, ... Lihat Produk →
Permintaan penawaran lengkap mencakup gambar, tingkat material, permukaan akhir, dan fungsi penting. Jika Anda menyebutkan bahan dasar tetapi mengabaikan kondisi tepinya, pemasok akan membuat asumsi yang mungkin cocok atau tidak cocok dengan perakitan Anda.
Untuk toleransi umum, banyak pembeli merujuk pada ISO 2768-1. Proyek otomotif sering kali menambahkan dokumentasi PPAP, inspeksi artikel pertama, dan sertifikat material. Pemasok yang baik akan menanyakan rincian ini sebelum mengutip, bukan setelah cetakan dibuat.
Pemasok yang kompeten meninjau gambar untuk kemampuan manufaktur sebelum mengutip. Mereka harus menunjukkan jika lubang terlalu dekat dengan tikungan, apakah radius yang sempit akan membuat material retak, atau jika toleransinya lebih ketat daripada yang dapat ditampung oleh proses tersebut. Jika pemasok hanya mengutip gambar Anda tanpa bertanya, risiko produksi tetap di pihak Anda.
Di pabrik kami, peninjauan cetakan, pemeriksaan barang pertama, dan pemeriksaan dalam proses adalah bagian dari alur kerja standar kami. Kami juga melakukan pemeliharaan cetakan sendiri, yang penting untuk produksi jangka panjang. Kapasitas pengepresan kurang penting dibandingkan kemampuan untuk mencocokkan desain cetakan dengan fungsi dan volume bagian.
Sebelum Anda mengirimkan permintaan penawaran, pastikan gambar menyatakan standar material, permukaan kritis, dan volume tahunan yang diharapkan. Ketiga detail tersebut memungkinkan pemasok stamping untuk mengusulkan jenis cetakan yang tepat dan struktur biaya yang realistis. Jika Anda tidak yakin apakah bagian stempel besi dapat menggantikan komponen yang dikerjakan atau dibuat, kirimkan gambarnya dan biarkan teknisi manufaktur meninjaunya lebih awal. Tim kami menangani desain cetakan, pengembangan sampel, dan proses produksi; kami siap menjawab pertanyaan desain sebelum tahap penawaran, karena di situlah ditentukan biaya sebenarnya dari bagian stempel besi. Untuk membahas bagian tertentu, hubungi tim teknik kami .
Suku Cadang Stamping Baja Tahan Karat: Panduan Pembeli untuk Nilai, Toleransi & Aplikasi
2026-08-07Desain Die Progresif: Proses, Tata Letak Strip, Toleransi, dan Biaya Perkakas
2026-08-21Alamat email Anda tidak akan dipublikasikan. Bidang yang diperlukan ditandai *
Peluru logam stainless steel kami adalah komponen berkinerja tinggi yang dirancang untuk memenuhi persyaratan industri yang menuntut yang membutuhkan ketepatan, daya tahan, dan ketahanan terhadap l...
Lihat detail
Plug-in elektronik stainless steel yang dicap adalah komponen rekayasa presisi yang diproduksi menggunakan teknik stamping canggih. Terbuat dari baja tahan karat berkualitas tinggi, bagian ini mena...
Lihat detail
Baffle oli besi yang dicap adalah komponen penting dalam sistem mesin dan transmisi, yang dirancang untuk mengelola dan mengontrol aliran oli dalam rakitan mekanis. Diproduksi menggunakan proses st...
Lihat detail
Gasket besi kami adalah solusi penyegelan kinerja tinggi yang dirancang untuk memberikan kinerja yang tahan lama dan andal dalam berbagai aplikasi industri. Diproduksi dari bahan besi berkualitas t...
Lihat detail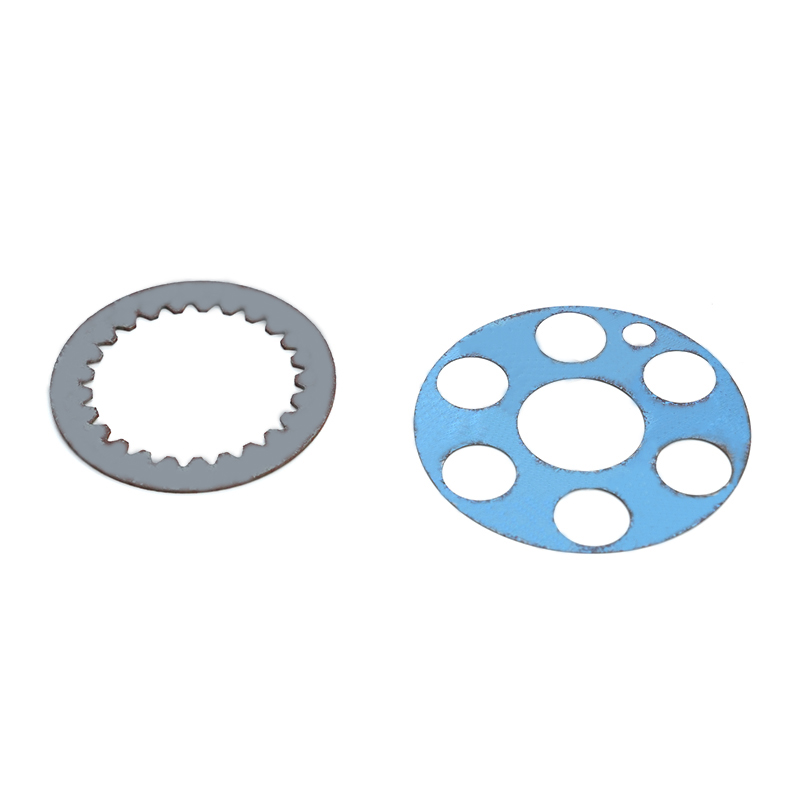
Pelat gesekan besi kami adalah komponen berkualitas tinggi dan tahan lama yang dirancang untuk digunakan dalam berbagai sistem mekanik yang membutuhkan transfer energi yang efisien dan ketahanan pa...
Lihat detail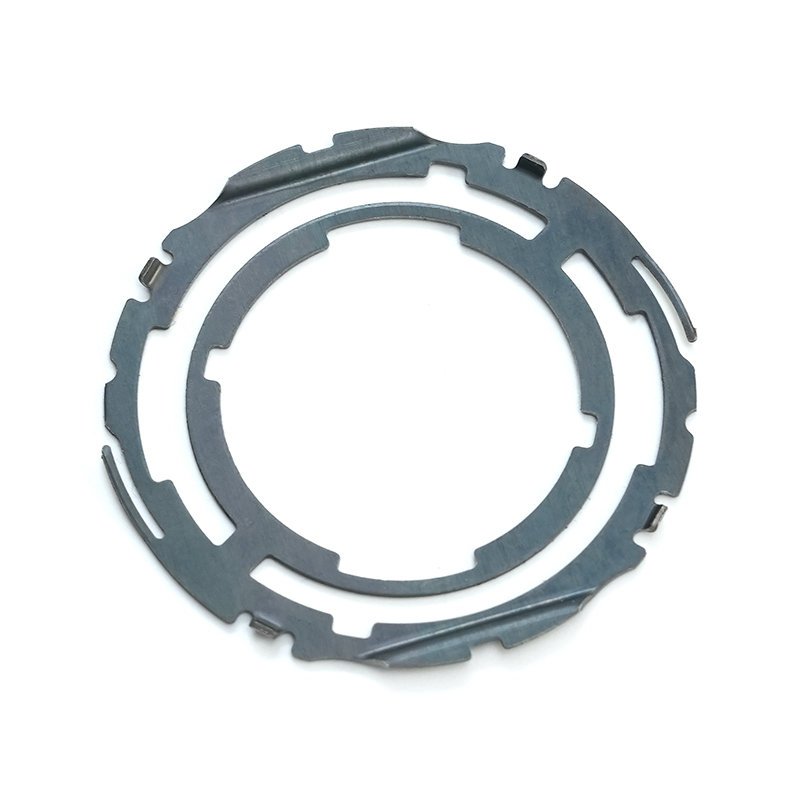
Pelat adjuster kursi yang dicap 65mn adalah komponen stamping logam yang direkayasa dengan presisi yang terbuat dari baja karbon tinggi (65mn), bahan yang dikenal karena kekerasan, kekuatan tarik, ...
Lihat detail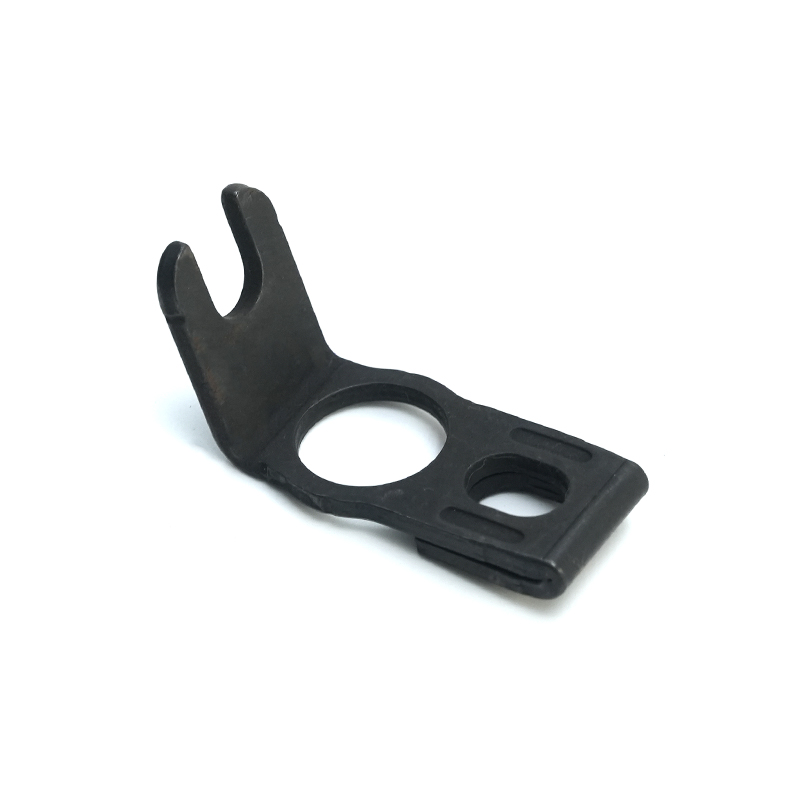
Braket Keterlibatan Gigi Besi adalah komponen yang dirancang dengan presisi yang kuat dan presisi yang dirancang untuk memastikan keterlibatan roda gigi yang aman dan efisien dalam berbagai sistem ...
Lihat detail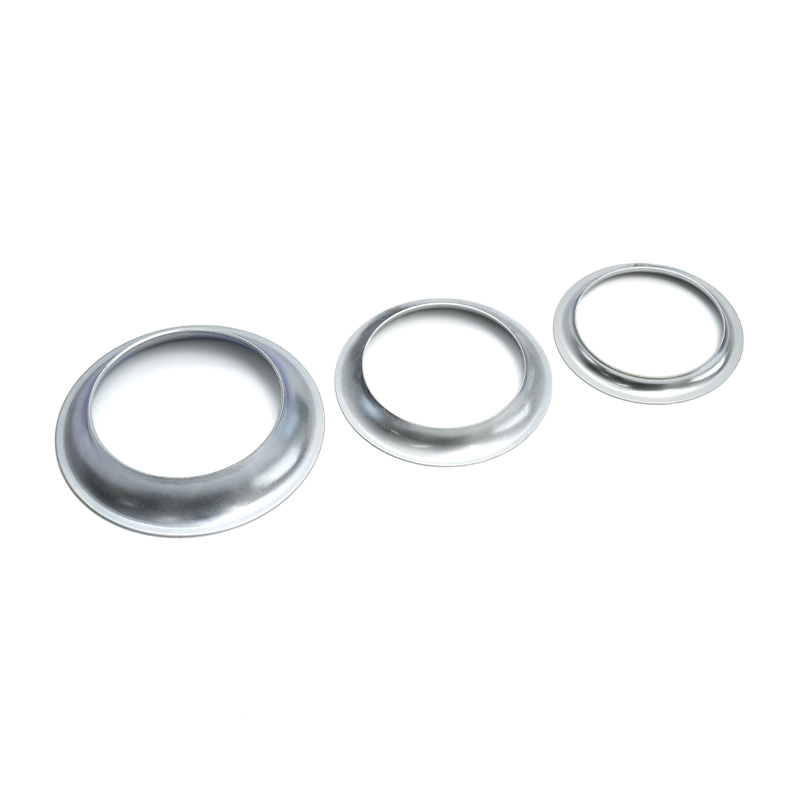
Penutup Silence Aluminium Besi kami adalah solusi berkinerja tinggi, tahan lama yang dirancang untuk secara efektif mengurangi kebisingan dan getaran dalam berbagai aplikasi industri dan mekanik. M...
Lihat detail
Kandang bantalan tembaga tembaga kami adalah komponen penting yang dirancang untuk digunakan dalam bantalan presisi, menawarkan daya tahan dan kinerja yang efisien di berbagai aplikasi industri. Di...
Lihat detail
Pin tembaga kaleng adalah konektor listrik yang direkayasa dengan presisi yang dirancang untuk memberikan kinerja yang andal dan efisien dalam berbagai aplikasi. Terbuat dari kawat tembaga berkuali...
Lihat detail
Perakitan jarum pin katup solenoid kaleng tembaga adalah komponen rekayasa presisi yang dirancang untuk meningkatkan kinerja dan keandalan katup solenoid yang digunakan dalam berbagai aplikasi indu...
Lihat detail
Konektor perunggu fosfor adalah komponen listrik yang direkayasa dengan presisi yang terbuat dari paduan tembaga yang menggabungkan tembaga, timah, dan fosfor. Bahan khusus ini menawarkan perpaduan...
Lihat detaildetail kontak
Address: No.6 Qiasheng North Road, Taman Industri Caoqiao, Kota Xueyan, Distrik Wujin, Kota Changzhou, Provinsi Jiangsu
TEL: 86-15050692548
Jika Anda tertarik dengan produk kami, silakan konsultasikan dengan kami
 Produsen Stampings Logam Ferrous & Ferrous