简体中文
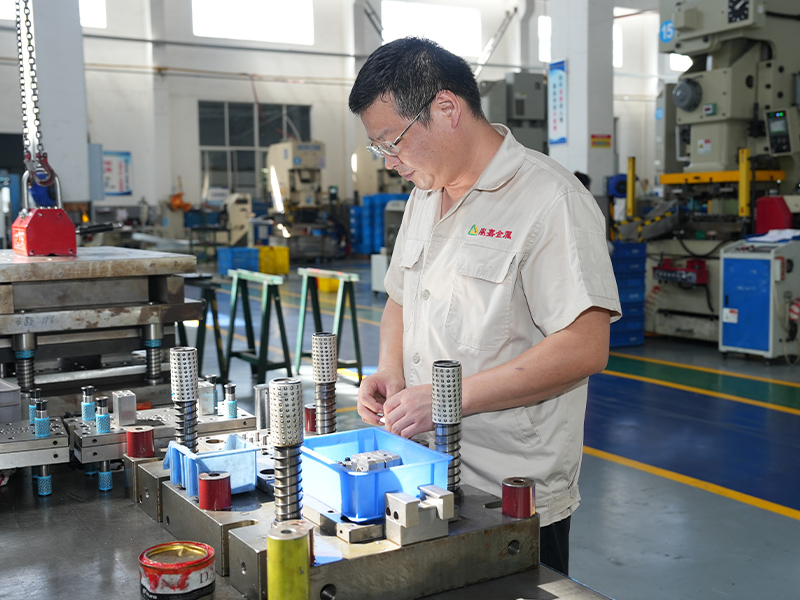
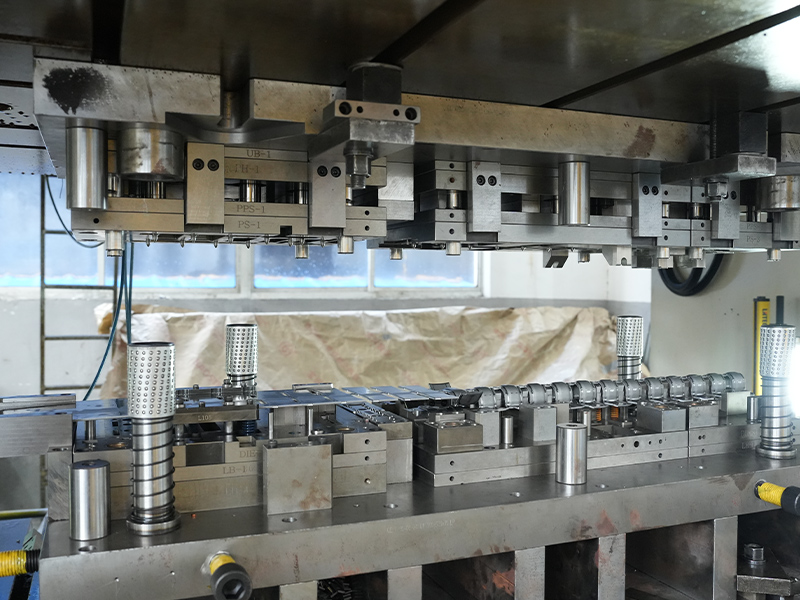
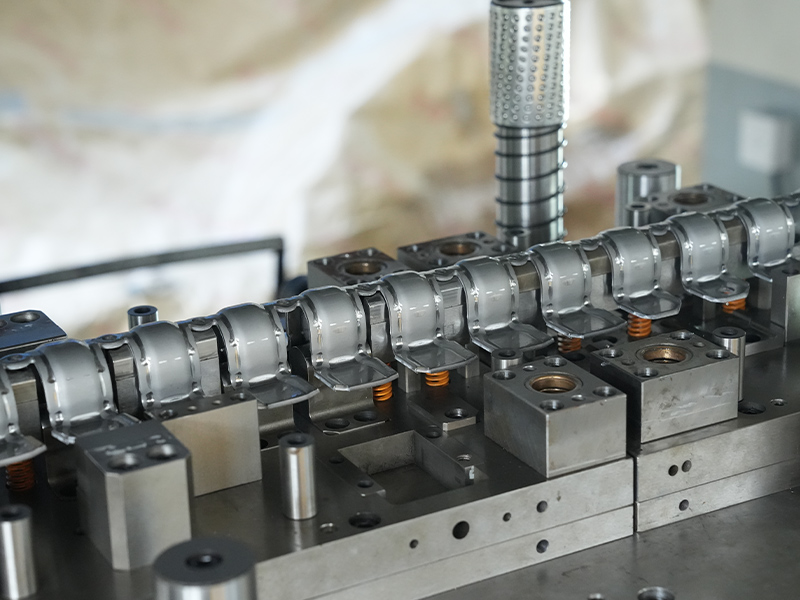
Bagi seorang insinyur yang menentukan interkoneksi, manajer pengadaan yang mencari sangkar bantalan, atau perancang produk yang mengoptimalkan pembuangan panas, suku cadang stempel tembaga sering kali mewakili konvergensi kinerja dan kemampuan manufaktur yang hanya dapat ditandingi oleh beberapa jenis komponen lainnya. Tantangannya bukanlah apakah tembaga dapat dicap, namun bagaimana memilih paduan yang tepat, menentukan toleransi yang menyeimbangkan biaya dan fungsi, dan mengajukan pertanyaan yang tepat kepada pemasok sebelum alat pertama dipotong.
Apa Itu Bagian Stamping Tembaga?
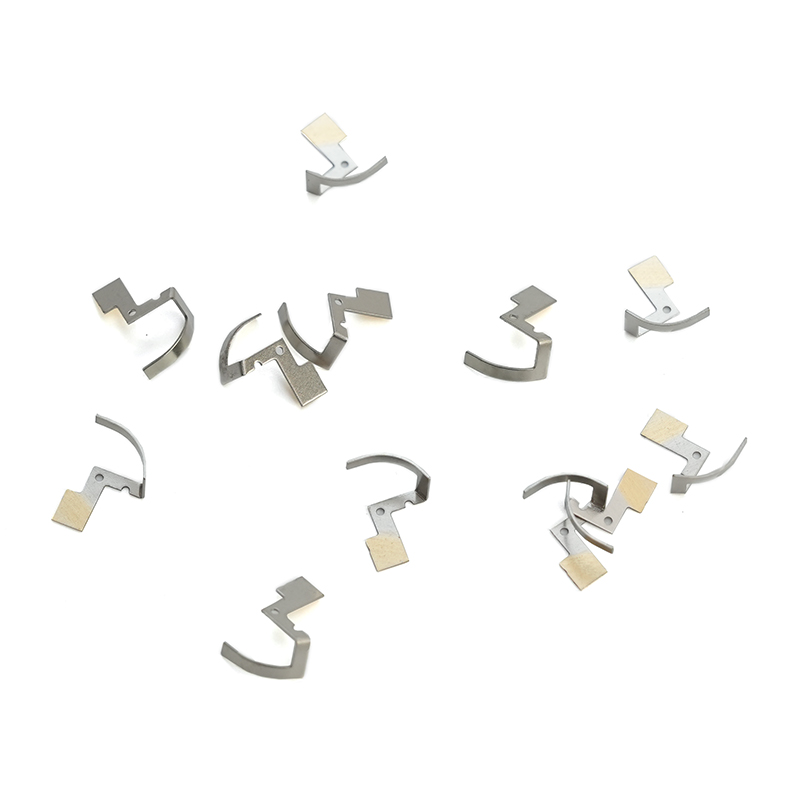
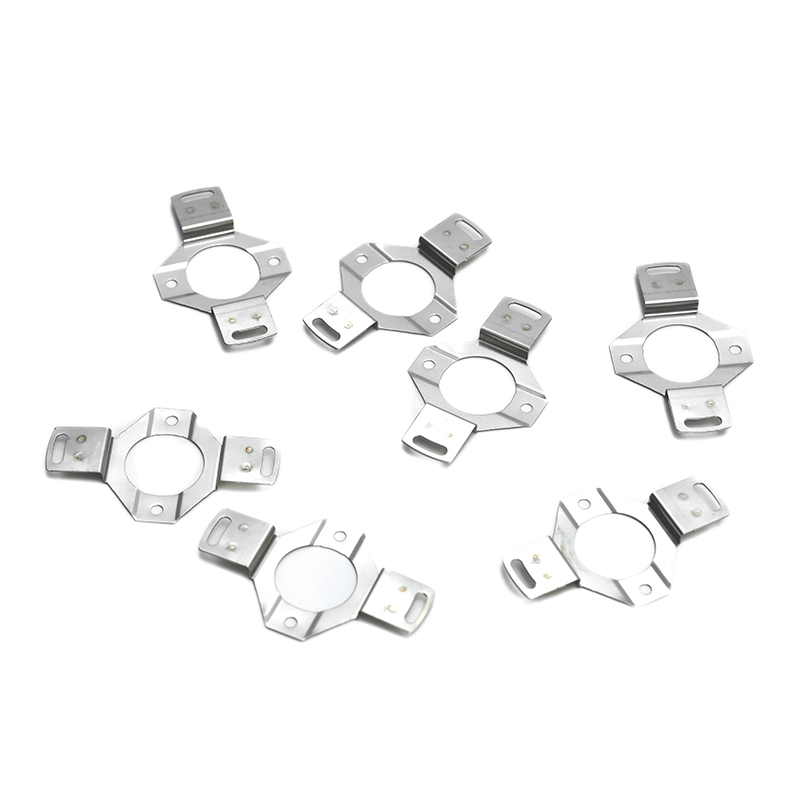
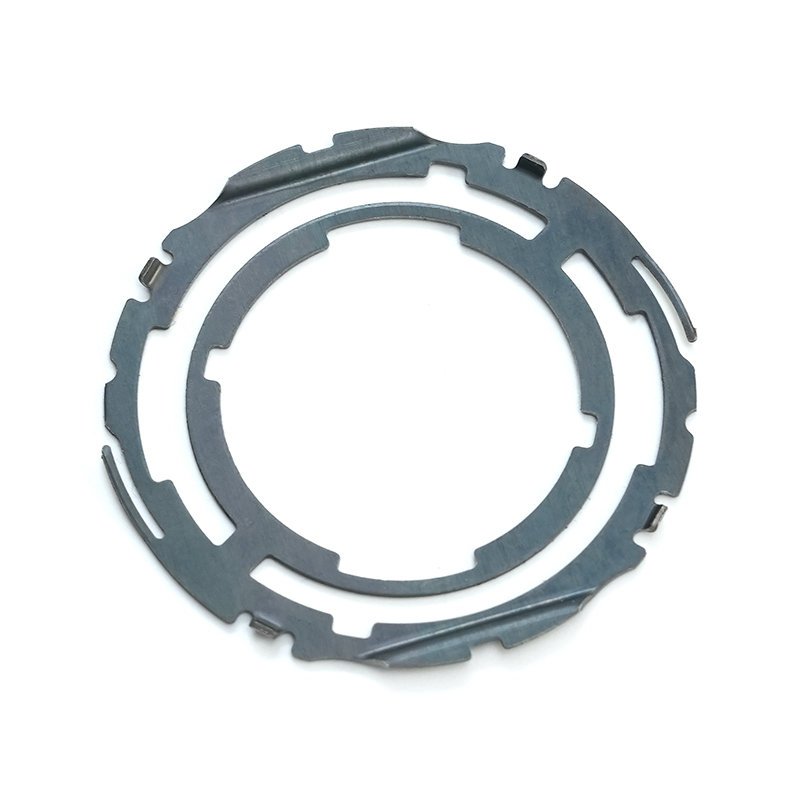
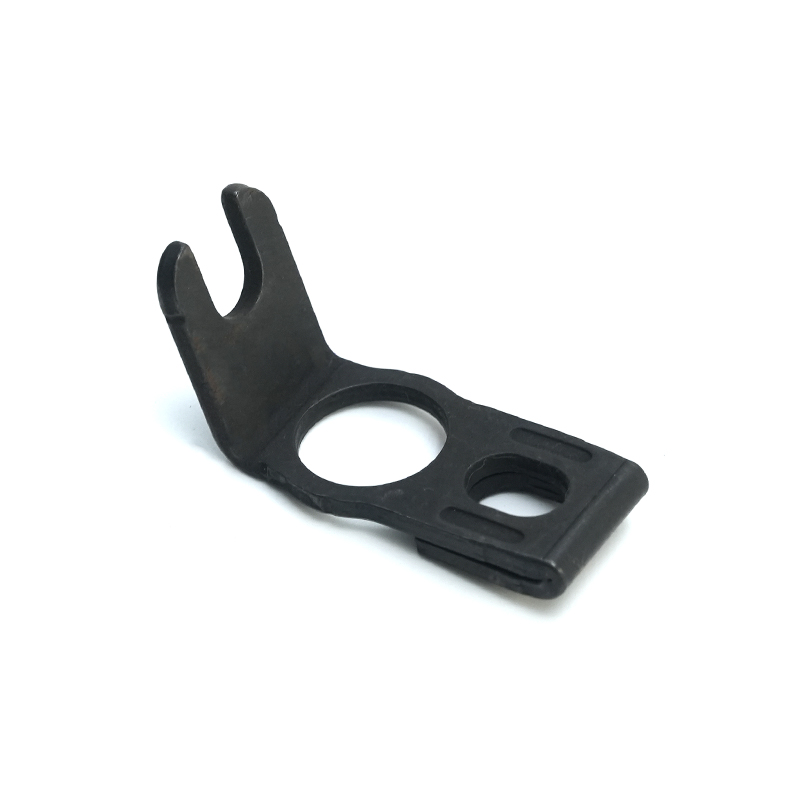
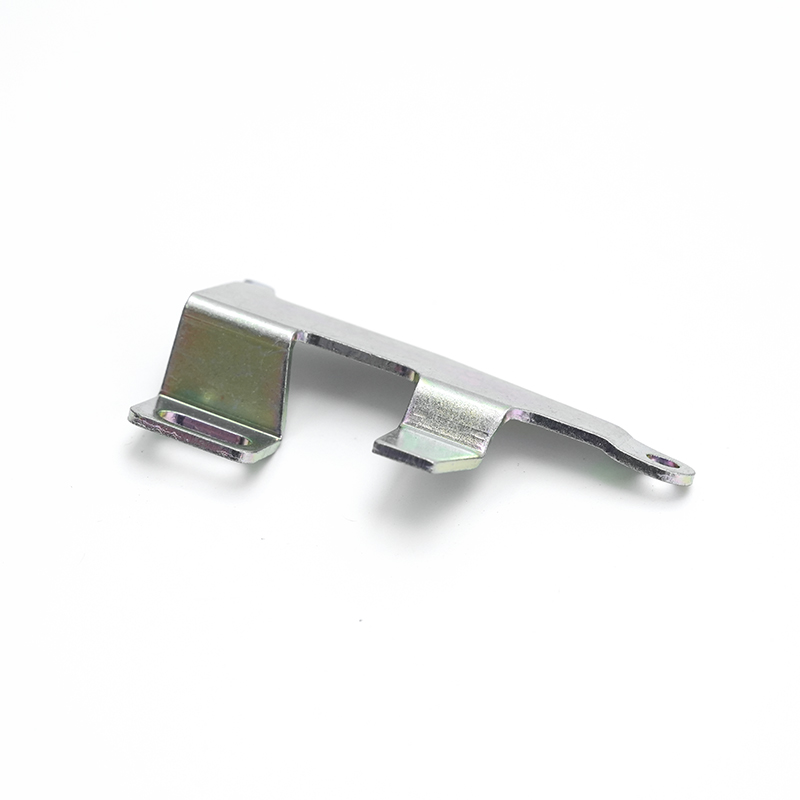
Bagian stempel tembaga adalah komponen logam presisi yang diproduksi dengan memasukkan strip tembaga atau paduan tembaga melalui cetakan stempel progresif atau majemuk dengan tonase tinggi. Strip tersebut dikosongkan, ditusuk, dibengkokkan, ditarik, dan dicetak dalam urutan stasiun, seringkali dengan kecepatan melebihi 200 pukulan per menit. Hasilnya adalah komponen berbentuk jaring yang memenuhi persyaratan dimensi ketat dengan pemrosesan sekunder minimal—penting dalam aplikasi kelistrikan, otomotif, dan industri bervolume tinggi.
Ikhtisar Proses
Urutan pembuatannya dimulai dengan strip tembaga, biasanya dengan ketebalan antara 0,05 mm dan 3,0 mm, diumpankan dari kumparan ke mesin press. Sebuah dadu progresif melakukan banyak operasi dalam satu pukulan. Sifat proses yang berkesinambungan memungkinkan pengulangan bagian-ke-bagian yang konsisten dan mendukung volume tahunan dari 100.000 hingga puluhan juta keping. Langkah-langkah kuncinya mencakup uji coba untuk penyelarasan yang tepat, mengosongkan profil luar, membentuk fitur seperti jari-jari atau emboss, dan memisahkan bagian akhir dari pembawa. Perkakas canggih mengintegrasikan sistem penginderaan dan penglihatan dalam untuk menangkap penyimpangan secara real-time.
Mengapa Memilih Tembaga?
Konduktivitas listrik tembaga (hingga 100% IACS untuk kadar murni) menjadikannya bahan pilihan untuk komponen pembawa arus. Konduktivitas termalnya, sekitar 20 kali lipat dari baja tahan karat, menarik panas dari sambungan sensitif pada modul daya dan rakitan LED. Selain itu, tembaga menawarkan ketahanan terhadap korosi alami tanpa memerlukan pelapisan pelindung di banyak lingkungan dalam ruangan, dan keuletannya yang tinggi memungkinkan pembentukan menjadi bentuk kompleks yang akan memecahkan material yang kurang mudah dibentuk. Dibandingkan dengan aluminium, komponen stamping tembaga menghilangkan risiko korosi galvanik ketika dikawinkan dengan konduktor tembaga dan mengurangi mode kegagalan terminasi selama siklus hidup produk.
Memilih Paduan Tembaga yang Tepat
Memilih paduan adalah keputusan paling penting dalam proses spesifikasi. Faktor listrik, mekanik, termal, dan ekonomi harus dipertimbangkan terhadap lingkungan pengoperasian yang diinginkan. Tiga kelompok tembaga yang paling umum dicap—tembaga murni, kuningan, dan perunggu fosfor—masing-masing memiliki profil trade-off yang berbeda.
Tembaga Murni, Kuningan, Perunggu Fosfor
| Paduan | Konduktivitas (%IACS) | UTS Khas (MPa) | Daktilitas | Keuntungan Utama |
|---|---|---|---|---|
| C11000 (ETP Tembaga) | 100 | 220–310 | Luar biasa | Konduktivitas listrik/termal tertinggi |
| C26000 (Kartrid Kuningan) | 28 | 310–580 | Bagus | Kemampuan mesin dan keseimbangan biaya |
| C51000 (Perunggu Fosfor) | 15 | 470–690 | Sedang | Ketahanan lelah dan sifat pegas |
Tembaga murni (C11000) tidak tertandingi untuk bus bar, kontak distribusi daya, dan heat sink yang memerlukan penurunan tegangan minimal atau transfer panas maksimum. Namun, kekuatan luluhnya yang rendah membatasi penggunaannya pada kontak pegas. Kuningan (C26000) menawarkan keseimbangan kekuatan, ketahanan korosi, dan biaya bahan baku yang lebih rendah, sehingga ideal untuk konektor, terminal, dan perlengkapan industri dekoratif. Perunggu fosfor (C51000) memberikan kombinasi terbaik antara sifat pegas dan umur kelelahan, yang diandalkan dalam miliaran pegas kontak listrik dan jari pelindung EMI setiap tahunnya. Kemampuan paduan ini untuk mempertahankan gaya kontak selama ribuan siklus perkawinan menjadikannya sangat diperlukan dalam konektor dan soket relai.
Faktor Pemilihan Bahan
Selain konduktivitas dan kekuatan, matriks pemilihan harus mencakup sifat mampu bentuk (batasan rasio R/t), ketahanan relaksasi tegangan pada suhu tinggi, dan kompatibilitas dengan proses pelapisan atau pengelasan selanjutnya. Untuk sirip pendingin CPU, difusivitas termal dan kemudahan penyolderan mendominasi; untuk sangkar bantalan, kekuatan lelah pada pembebanan siklik dan kompatibilitas oli menjadi prioritas. Dimulai dengan mode kegagalan dominan dalam aplikasi—panas listrik, patah mekanis, atau korosi—akan mempersempit bidang paduan dengan cepat dan mencegah spesifikasi berlebih yang menaikkan biaya material.
Pertimbangan Desain dan Manufaktur
Bahkan pilihan paduan yang optimal pun akan gagal memberikan hasil dan kualitas jika geometri bagian mengabaikan dasar deformasi lembaran logam. Kolaborasi awal antara insinyur desain dan pemasok stamping dapat mempersingkat waktu pengerjaan perkakas dan menghindari kegagalan lapangan yang memakan banyak biaya.
Radius Tikungan dan Springback
Jari-jari tekukan bagian dalam minimum dengan satu ketebalan material merupakan titik awal yang aman untuk sebagian besar paduan tembaga, namun jari-jari yang lebih rapat dapat dilakukan pada material anil dengan orientasi arah butiran yang menguntungkan. Springback—pemulihan elastis yang menyebabkan sudut bengkokan terbuka setelah pukulan ditarik kembali—harus dikompensasikan dalam geometri pahat. Paduan tembaga biasanya menunjukkan lebih sedikit pegas dibandingkan baja tahan karat, namun perunggu fosfor memerlukan sudut overbend 2° hingga 6° tergantung pada temper. Prediksi springback menggunakan simulasi elemen hingga mengurangi iterasi uji coba dan memastikan stabilitas dimensi di seluruh lot kumparan.
Toleransi dan Kontrol Presisi
Stamping progresif secara rutin dapat mempertahankan toleransi dimensi sebesar ±0,05 mm pada fitur-fitur penting, dengan batas yang lebih ketat dapat dicapai melalui stasiun pencetakan atau pencukuran in-die. Ukuran lubang, jarak pitch, dan persyaratan kerataan harus ditinjau berdasarkan standar industri seperti ISO 2768. Untuk sangkar bantalan tembaga berdinding tipis, misalnya, menjaga konsistensi ketebalan dan konsentrisitas dinding dalam 10 µm akan menentukan keseimbangan dinamis sangkar dan tingkat kebisingan dalam aplikasi motor presisi. Pemasok dengan desain perkakas internal dan kemampuan penggilingan CNC memiliki posisi yang lebih baik untuk menjaga toleransi mikro terhadap jutaan pukulan.
Finishing Permukaan dan Pasca Perawatan
Banyak stempel tembaga digunakan dalam bentuk apa pun, mengandalkan ketahanan korosi asli. Ketika perlindungan tambahan atau kemampuan solder diperlukan, lapisan akhir timah, perak, atau nikel berlapis listrik diterapkan menggunakan proses pelapisan selektif atau keseluruhan. Perawatan pasivasi dan pelapisan anti noda merupakan hal umum pada komponen kuningan yang ditujukan untuk lingkungan yang mudah terlihat atau keras. Pemasok stamping harus memvalidasi adhesi pelapisan melalui pengujian kejut termal dan mengukur ketebalan lapisan pada bagian mikro.
Aplikasi Khas Bagian Stamping Tembaga
Keserbagunaan komponen tembaga stempel tercermin dalam kehadirannya di berbagai industri, mulai dari interkoneksi chip berskala nanometer hingga switchgear industri tugas berat. Contoh berikut mewakili aplikasi bernilai tinggi di mana sifat tembaga secara langsung memungkinkan kinerja produk.
Komponen Listrik dan Elektronik
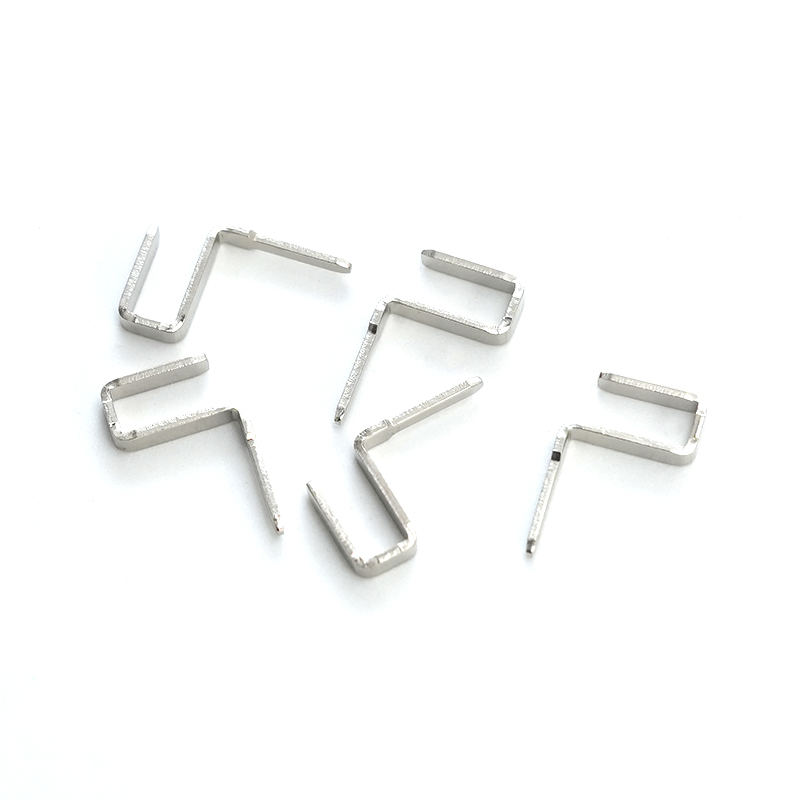
Lebih dari 60% konsumsi tembaga dalam bentuk stempel digunakan untuk distribusi listrik dan interkoneksi elektronik. Blok terminal, klip sekering, pengikat ground, dan pelindung EMI/RFI diproduksi dalam jumlah miliaran setiap tahunnya. Kontak bercap perunggu fosfor adalah tulang punggung konektor modular dan pembaca kartu pintar, di mana kekuatan penyisipan yang konsisten dan keandalan jangka panjang tidak dapat ditawar.
Bantalan Otomotif dan Industri
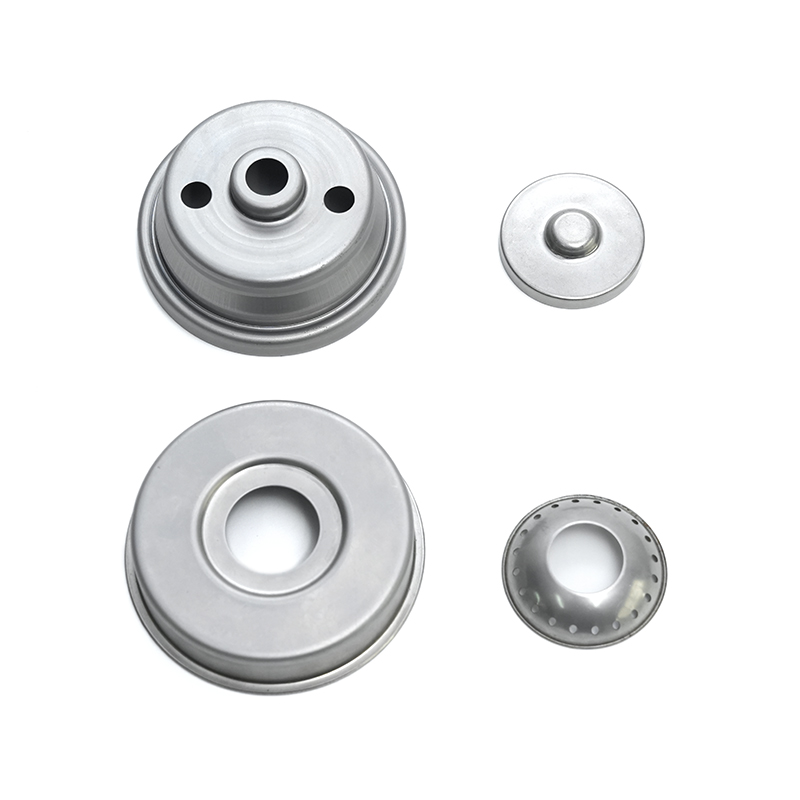
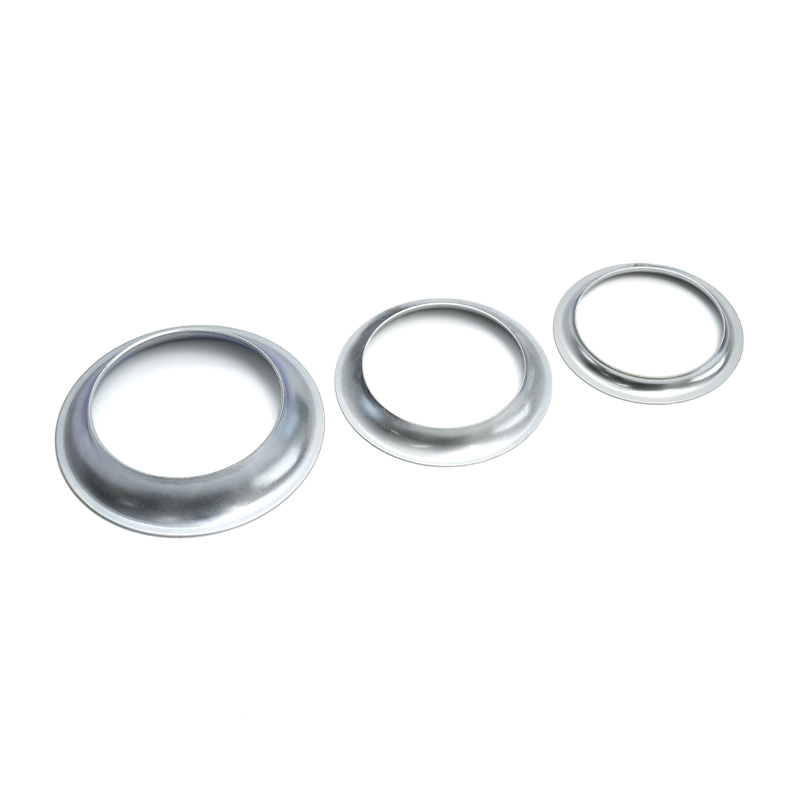
Stempel paduan tembaga memainkan peran penting namun sering kali tidak terlihat dalam peralatan berputar. Sangkar bantalan tembaga berdinding tipis menahan elemen gelinding pada bantalan motor listrik berkecepatan tinggi, memadukan bobot ringan dengan kompatibilitas pelumas yang sangat baik. Penutup debu bantalan kuningan dan penahan segel melindungi dari kontaminasi sambil mempertahankan lokasi aksial yang tepat. Komponen-komponen ini harus tahan terhadap gaya sentrifugal, siklus termal dari -40 °C hingga 150 °C, dan jutaan siklus rotasi tanpa deformasi.
Solusi Manajemen Termal
Dari sirip pendingin CPU hingga pelat dasar semikonduktor daya, komponen tembaga yang dicap menyediakan jalur termal yang diperlukan untuk menjaga suhu sambungan dalam batas pengoperasian yang aman. Susunan sirip tembaga yang di-skived atau dicap menawarkan luas permukaan yang tinggi dan penurunan tekanan sisi udara yang rendah, yang sangat penting dalam pendinginan server. Kemampuan untuk mencap geometri sirip yang rumit dan kemudian menyolder atau mematrikannya ke pipa panas menunjukkan serangkaian proses pelengkap yang dapat dikoordinasikan oleh pemasok stamping yang kompeten.
Sumber Suku Cadang Stamping Tembaga: Daftar Periksa Pembeli
Paket RFQ yang dipersiapkan dengan baik mempercepat akurasi penawaran dan mengungkapkan kedalaman teknis pemasok sebelum investasi peralatan dilakukan. Bagian berikut menguraikan informasi apa yang harus dikumpulkan dan bagaimana menilai kompetensi manufaktur.
Apa yang Harus Dipersiapkan Sebelum Meminta Penawaran
- Gambar 2D terperinci dan model CAD 3D: Sertakan semua dimensi kritis, toleransi, dan referensi datum.
- Spesifikasi bahan: Tingkat paduan, temper (misalnya, H02, H04), dan sertifikasi pemasok pilihan lainnya.
- Volume tahunan dan irama pengiriman: Hitung apakah suku cadang tersebut merupakan barang yang berjalan stabil atau permintaan berbasis proyek yang tidak menentu.
- Persyaratan penyelesaian permukaan: Tentukan apakah tembaga polos dapat diterima atau apakah batasan pelapisan, pasivasi, atau residu pembersihan berlaku.
- Lingkungan aplikasi: Kisaran suhu pengoperasian, paparan bahan kimia, dan material bagian yang berpasangan mengungkapkan risiko laten yang memengaruhi pilihan material dan pelapisan.
Verifikasi dan Sertifikasi Mutu
Pemasok stempel tembaga yang kompeten akan menunjukkan pengendalian proses statistik melalui indeks kemampuan proses (Cpk ≥ 1,33 untuk karakteristik kritis) dan mempertahankan sistem manajemen mutu bersertifikasi ISO 9001. Untuk komponen keselamatan tingkat otomotif, sertifikasi IATF 16949 menambahkan lapisan ekstra dalam pencegahan cacat dan kemampuan penelusuran. Sertifikat material yang masuk harus menunjukkan kepatuhan terhadap ASTM B152 atau yang setara, dan ketertelusuran lot hingga ke pabrik merupakan standar yang diharapkan. Laporan inspeksi artikel pertama yang berisi tata letak dimensi penuh, pengukuran konduktivitas, dan penampang mikrografik dari tepi yang dicap memberikan bukti obyektif tentang kematangan proses.
Mengevaluasi Kemampuan Pemasok
Selain harga per potong, lakukan penilaian terhadap luasnya desain dan manufaktur perkakas internal, rentang tonase pengepresan (biasanya 25 hingga 400 ton untuk pengecapan tembaga), dan operasi sekunder seperti penyadapan, pengelingan, atau inspeksi optik otomatis. Pemasok yang merancang cetakan progresifnya sendiri dan memelihara database riwayat alat dapat bereaksi lebih cepat terhadap perubahan desain dan secara proaktif menjadwalkan pemeliharaan alat. Carilah pengalaman yang terdokumentasi dalam memproduksi sangkar bantalan tembaga berdinding tipis, sirip pendingin yang rumit, atau strip kontak perunggu fosfor yang kontinu—aplikasi ini memerlukan pengetahuan material yang mendalam dan kontrol proses yang tidak dimiliki oleh rumah stempel umum.
Stamping tembaga presisi berada di persimpangan antara ilmu material, teknik perkakas, dan ekonomi manufaktur volume. Dengan mengaitkan spesifikasi pada persyaratan fungsional yang dominan dan mengajukan pertanyaan proses terperinci kepada pemasok sejak dini, tim teknik dan pengadaan dapat mengamankan komponen yang memenuhi target kinerja tanpa biaya tambahan yang tersembunyi. Hasil stamping tembaga terbaik berasal dari kemitraan desain-manufaktur di mana keahlian material dan perkakas pemasok dilibatkan mulai dari tahap konsep dan seterusnya.